Domain wlan-richtantennen.de kaufen?
Wir ziehen mit dem Projekt
wlan-richtantennen.de um.
Sind Sie am Kauf der Domain
wlan-richtantennen.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain wlan-richtantennen.de kaufen?
Wie werden Gewinde in Metallwerkstücken hergestellt?
Gewinde in Metallwerkstücken werden durch Schneiden, Walzen oder Formen erzeugt. Beim Schneiden wird ein Gewindeschneider verwendet, der das Gewinde in das Werkstück schneidet. Beim Walzen wird das Gewinde durch Druck und Drehbewegung auf das Werkstück geprägt. **
Was sind die häufigsten Methoden zur Oberflächenbehandlung von Metallwerkstücken?
Die häufigsten Methoden zur Oberflächenbehandlung von Metallwerkstücken sind das Lackieren, das Verzinken und das Eloxieren. Beim Lackieren wird eine Schutzschicht aufgetragen, beim Verzinken wird eine Zinkschicht aufgebracht und beim Eloxieren wird eine Oxidschicht erzeugt. **

Ähnliche Suchbegriffe für Metallwerkstücken
Top-Angebote
Produkte zum Begriff Metallwerkstücken:
-
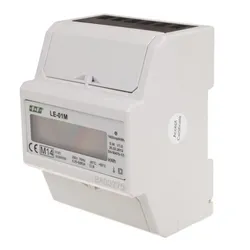
Stromverbrauchszähler mit Datenübertragung F&F LE-01MStromverbrauchszähler mit Datenübertragung F&F Der LE-01M Energieverbrauchszähler mit Datenübertragung ist ein Einphasen-Wechselstromzähler im Direktsystem. Der Stromzähler ist konform mit der MID-Richtlinie. Der LE-01M ist ein statisch (elektronisch) geeichter Stromzähler. Es dient zur Anzeige und Registrierung der verbrauchten elektrischen Energie mit der Möglichkeit der Datenübertragung über ein kabelgebundenes Netzwerk des RS-485-Standards gemäß Modbus RTU. Dank Datenübertragung ist es möglich, die Parameter und Zählerstände über das Internet auf einem PC fernzulesen. LE-01M Strom Messgerät unter dem Einfluss des fließenden Stroms und der angelegten Spannung misst es präzise die verbrauchte Strommenge. Der Energieverbrauch wird durch eine blinkende LED-Diode (1600 Imp/kWh) signalisiert und sein Wert wird auf dem LCD-Display angezeigt. Die Ziffern nach dem Dezimalkomma bedeuten Hundertstel kWh (0,01 kWh = 10 Wh). Die Kommunikation mit dem Anzeigegerät, das als SLAVE-Gerät arbeitet, erfolgt gemäß dem Modbus-RTU-Standard über die serielle RS-485-Schnittstelle. Die abgelesenen Registerwerte ergeben nach der Umrechnung das Ergebnis in kWh übereinstimmend mit den Angaben auf dem Display des Stromzählers. Jeder Indikator wird durch eine eindeutige, vom Benutzer zugewiesene Adresse identifiziert. Technische Daten: Typ: einphasig Anschlüße: RS-485 Kommunikationsprotokoll: MODBUS RTU Konkordanz : MID 2014/32/EU Referenzspannung : 230 V AC ±30% Basisstrom: 5 A Maximaler Strom: 80 A Mindest gemessener Strom : 0,04 A Eigenverbrauchszähler : 10 VA; 2 W Anzeigebereich des Zählers: 0÷99999,99 kWh Zählerkonstante : (0,625 Wh/imp) 1600 imp/kWh Lesesignalisierung : LED rot Anschlussspannung SO+ SO -: max. 27 V DC Anschlussstrom SO+ SO-: maks. 27 mA Impulszeit SO+ SO- : 34÷80 ms Genauigkeitsklasse : B Anschluss: Schrauben 25 mm2 Abmessungen: 4,5 Modul (75 mm) Montage: 35 mm-Schiene Schutzklasse: IP 20 Schema:51,09 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
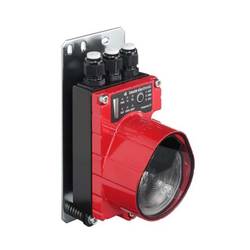
Leuze Electronic 50039940 Leuze Optische Datenübertragung 1 St.Vormontiert auf: Montageplatte; Sonderausführung: Betrieb von parallelen Lichtachsen, Keine Beeinflussung durch reflektierende Oberflächen; Arbeitsbereich: 200 ... 200.000 mm; Übertragungsfrequenz: F2; Nutzbarer Öffnungswinkel Sender: 1 °; Versorgungsspannung: 18 ... 30 V, DC; Schnittstelle: CANopen, DeviceNet; CANopen, Übertragungsgeschwindigkeit: 10 ... 1.000 kBit/s; DeviceNet, Übertragungsgeschwindigkeit: 125 ... 500 kBit/s; Anschluss: Klemme, M16; Abmessungen: 89,25 mm x 196,5 mm x 111,8 mm; Umgebungstemperatur Betrieb: -5 ... 50 °C; Schutzart: IP 657249,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
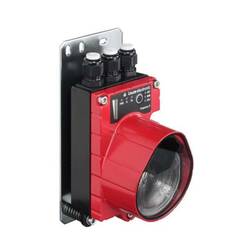
Leuze Electronic 50036287 Leuze Optische Datenübertragung 1 St.Vormontiert auf: Montageplatte; Sonderausführung: Heizung, Betrieb von parallelen Lichtachsen, Keine Beeinflussung durch reflektierende Oberflächen; Arbeitsbereich: 200 ... 120.000 mm; Übertragungsfrequenz: F2; Nutzbarer Öffnungswinkel Sender: 1 °; Versorgungsspannung: 18 ... 30 V, DC; Schnittstelle: PROFIBUS DP, RS 485; Profibus DP, Übertragungsgeschwindigkeit: 0,0096 ... 1,5 Mbps; Anschluss: Klemme, M16; Abmessungen: 89,25 mm x 196,5 mm x 111,8 mm; Umgebungstemperatur Betrieb: -30 ... 50 °C; Schutzart: IP 653785,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Leuze Electronic 50036286 Leuze Optische Datenübertragung 1 St.Vormontiert auf: Montageplatte; Sonderausführung: Heizung, Betrieb von parallelen Lichtachsen, Keine Beeinflussung durch reflektierende Oberflächen; Arbeitsbereich: 200 ... 120.000 mm; Übertragungsfrequenz: F1; Nutzbarer Öffnungswinkel Sender: 1 °; Versorgungsspannung: 18 ... 30 V, DC; Schnittstelle: PROFIBUS DP, RS 485; Profibus DP, Übertragungsgeschwindigkeit: 0,0096 ... 1,5 Mbps; Anschluss: Klemme, M16; Abmessungen: 89,25 mm x 196,5 mm x 111,8 mm; Umgebungstemperatur Betrieb: -30 ... 50 °C; Schutzart: IP 653785,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Was sind die gebräuchlichsten Verfahren zur Oberflächenbehandlung von Metallwerkstücken?
Die gebräuchlichsten Verfahren zur Oberflächenbehandlung von Metallwerkstücken sind das Lackieren, das Galvanisieren und das Pulverbeschichten. Beim Lackieren wird eine Schutzschicht aufgetragen, beim Galvanisieren wird das Metall mit einer dünnen Schicht eines anderen Metalls überzogen und beim Pulverbeschichten wird das Metall mit einem Pulver beschichtet und anschließend eingebrannt. **
-
Was sind die gängigsten Methoden zur Oberflächenbehandlung von Metallwerkstücken?
Die gängigsten Methoden zur Oberflächenbehandlung von Metallwerkstücken sind das Lackieren, das Verzinken und das Eloxieren. Beim Lackieren wird eine Schutzschicht aufgetragen, beim Verzinken wird eine Zinkschicht auf das Metall aufgebracht und beim Eloxieren wird eine Oxidschicht erzeugt. **
-
Was sind die gängigsten Methoden zur Oberflächenbearbeitung von Metallwerkstücken?
Die gängigsten Methoden zur Oberflächenbearbeitung von Metallwerkstücken sind Schleifen, Polieren und Sandstrahlen. Beim Schleifen wird Material abgetragen, um eine glatte Oberfläche zu erzielen. Beim Polieren wird die Oberfläche auf Hochglanz gebracht, während beim Sandstrahlen mit Druckluft und Sandkörnern Verunreinigungen entfernt werden. **
-
Was sind die gängigsten Methoden zur Oberflächenveredelung von Metallwerkstücken?
Die gängigsten Methoden zur Oberflächenveredelung von Metallwerkstücken sind Galvanisieren, Pulverbeschichten und Eloxieren. Beim Galvanisieren wird eine dünnere Schicht Metall auf das Werkstück aufgetragen, beim Pulverbeschichten wird eine Pulverschicht elektrostatisch aufgetragen und beim Eloxieren wird eine Oxidschicht auf Aluminiumwerkstücken erzeugt. **
Was sind die gängigsten Techniken zum Feinschleifen von Metallwerkstücken?
Die gängigsten Techniken zum Feinschleifen von Metallwerkstücken sind das Planschleifen, das Rundschleifen und das Flachschleifen. Beim Planschleifen wird das Werkstück auf einer planen Fläche bearbeitet, beim Rundschleifen rotiert das Werkstück um eine Achse und beim Flachschleifen wird das Werkstück horizontal bearbeitet. **
Was sind die wichtigsten Techniken zur Feinbearbeitung von Metallwerkstücken?
Die wichtigsten Techniken zur Feinbearbeitung von Metallwerkstücken sind Schleifen, Polieren und Entgraten. Beim Schleifen werden Unebenheiten und Grate entfernt, beim Polieren wird die Oberfläche glänzend gemacht und beim Entgraten werden scharfe Kanten beseitigt. Diese Techniken verbessern die Ästhetik und Funktionalität der Metallwerkstücke. **
Top-Angebote
Produkte zum Begriff Metallwerkstücken:
-
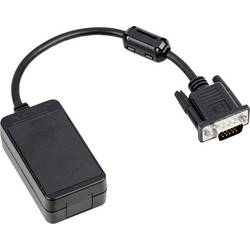
Kern KUP-05 KUP05 Datenschnittstelle WLAN zur Datenübertragung von Waagen zu PC oder TabletDer KERN Universal Port (KUP) ermöglicht den Austausch von Daten und Steuerbefehlen zwischen Waage und Netzwerk bzw. PC, mobilem Endgerät, Drucker etc. über mehrere Schnittstellen: RS-232, USB-Device, Ethernet, Bluetooth und WLAN. Damit sorgen wir für die perfekte Einbindung Ihrer KERN Waage in Fertigungs- oder Prozessketten, zugunsten eines einfachen, durchgängigen Arbeitsprozesses. Nach dem Prinzip „Plug and Play“ wird der KUP für RS-232 bzw. USB, Ethernet, Bluetooth oder WLAN lediglich auf den in das Gerät integrierten DB-15-Stecker aufgesteckt. Dadurch ist das Nachrüsten oder Austauschen von Schnittstellen komfortabel ohne Öffnen des Waagengehäuses oder komplizierten Einbau möglich. Diese Option bietet somit eine hohe Flexibilität bei geringen Mehrkosten.89,25 €*Versand: 4,95 €Sichere Weiterleitung zum Anbieter
-
Stromverbrauchszähler mit Datenübertragung F&F LE-01MStromverbrauchszähler mit Datenübertragung F&F Der LE-01M Energieverbrauchszähler mit Datenübertragung ist ein Einphasen-Wechselstromzähler im Direktsystem. Der Stromzähler ist konform mit der MID-Richtlinie. Der LE-01M ist ein statisch (elektronisch) geeichter Stromzähler. Es dient zur Anzeige und Registrierung der verbrauchten elektrischen Energie mit der Möglichkeit der Datenübertragung über ein kabelgebundenes Netzwerk des RS-485-Standards gemäß Modbus RTU. Dank Datenübertragung ist es möglich, die Parameter und Zählerstände über das Internet auf einem PC fernzulesen. LE-01M Strom Messgerät unter dem Einfluss des fließenden Stroms und der angelegten Spannung misst es präzise die verbrauchte Strommenge. Der Energieverbrauch wird durch eine blinkende LED-Diode (1600 Imp/kWh) signalisiert und sein Wert wird auf dem LCD-Display angezeigt. Die Ziffern nach dem Dezimalkomma bedeuten Hundertstel kWh (0,01 kWh = 10 Wh). Die Kommunikation mit dem Anzeigegerät, das als SLAVE-Gerät arbeitet, erfolgt gemäß dem Modbus-RTU-Standard über die serielle RS-485-Schnittstelle. Die abgelesenen Registerwerte ergeben nach der Umrechnung das Ergebnis in kWh übereinstimmend mit den Angaben auf dem Display des Stromzählers. Jeder Indikator wird durch eine eindeutige, vom Benutzer zugewiesene Adresse identifiziert. Technische Daten: Typ: einphasig Anschlüße: RS-485 Kommunikationsprotokoll: MODBUS RTU Konkordanz : MID 2014/32/EU Referenzspannung : 230 V AC ±30% Basisstrom: 5 A Maximaler Strom: 80 A Mindest gemessener Strom : 0,04 A Eigenverbrauchszähler : 10 VA; 2 W Anzeigebereich des Zählers: 0÷99999,99 kWh Zählerkonstante : (0,625 Wh/imp) 1600 imp/kWh Lesesignalisierung : LED rot Anschlussspannung SO+ SO -: max. 27 V DC Anschlussstrom SO+ SO-: maks. 27 mA Impulszeit SO+ SO- : 34÷80 ms Genauigkeitsklasse : B Anschluss: Schrauben 25 mm2 Abmessungen: 4,5 Modul (75 mm) Montage: 35 mm-Schiene Schutzklasse: IP 20 Schema:51,09 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Leuze Electronic 50039940 Leuze Optische Datenübertragung 1 St.Vormontiert auf: Montageplatte; Sonderausführung: Betrieb von parallelen Lichtachsen, Keine Beeinflussung durch reflektierende Oberflächen; Arbeitsbereich: 200 ... 200.000 mm; Übertragungsfrequenz: F2; Nutzbarer Öffnungswinkel Sender: 1 °; Versorgungsspannung: 18 ... 30 V, DC; Schnittstelle: CANopen, DeviceNet; CANopen, Übertragungsgeschwindigkeit: 10 ... 1.000 kBit/s; DeviceNet, Übertragungsgeschwindigkeit: 125 ... 500 kBit/s; Anschluss: Klemme, M16; Abmessungen: 89,25 mm x 196,5 mm x 111,8 mm; Umgebungstemperatur Betrieb: -5 ... 50 °C; Schutzart: IP 657249,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie werden Gewinde in Metallwerkstücken hergestellt?
Gewinde in Metallwerkstücken werden durch Schneiden, Walzen oder Formen erzeugt. Beim Schneiden wird ein Gewindeschneider verwendet, der das Gewinde in das Werkstück schneidet. Beim Walzen wird das Gewinde durch Druck und Drehbewegung auf das Werkstück geprägt. **
-
Was sind die häufigsten Methoden zur Oberflächenbehandlung von Metallwerkstücken?
Die häufigsten Methoden zur Oberflächenbehandlung von Metallwerkstücken sind das Lackieren, das Verzinken und das Eloxieren. Beim Lackieren wird eine Schutzschicht aufgetragen, beim Verzinken wird eine Zinkschicht aufgebracht und beim Eloxieren wird eine Oxidschicht erzeugt. **
-
Was sind die gebräuchlichsten Verfahren zur Oberflächenbehandlung von Metallwerkstücken?
Die gebräuchlichsten Verfahren zur Oberflächenbehandlung von Metallwerkstücken sind das Lackieren, das Galvanisieren und das Pulverbeschichten. Beim Lackieren wird eine Schutzschicht aufgetragen, beim Galvanisieren wird das Metall mit einer dünnen Schicht eines anderen Metalls überzogen und beim Pulverbeschichten wird das Metall mit einem Pulver beschichtet und anschließend eingebrannt. **
-
Was sind die gängigsten Methoden zur Oberflächenbehandlung von Metallwerkstücken?
Die gängigsten Methoden zur Oberflächenbehandlung von Metallwerkstücken sind das Lackieren, das Verzinken und das Eloxieren. Beim Lackieren wird eine Schutzschicht aufgetragen, beim Verzinken wird eine Zinkschicht auf das Metall aufgebracht und beim Eloxieren wird eine Oxidschicht erzeugt. **
Ähnliche Suchbegriffe für Metallwerkstücken
-
Leuze Electronic 50036287 Leuze Optische Datenübertragung 1 St.Vormontiert auf: Montageplatte; Sonderausführung: Heizung, Betrieb von parallelen Lichtachsen, Keine Beeinflussung durch reflektierende Oberflächen; Arbeitsbereich: 200 ... 120.000 mm; Übertragungsfrequenz: F2; Nutzbarer Öffnungswinkel Sender: 1 °; Versorgungsspannung: 18 ... 30 V, DC; Schnittstelle: PROFIBUS DP, RS 485; Profibus DP, Übertragungsgeschwindigkeit: 0,0096 ... 1,5 Mbps; Anschluss: Klemme, M16; Abmessungen: 89,25 mm x 196,5 mm x 111,8 mm; Umgebungstemperatur Betrieb: -30 ... 50 °C; Schutzart: IP 653785,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Leuze Electronic 50036286 Leuze Optische Datenübertragung 1 St.Vormontiert auf: Montageplatte; Sonderausführung: Heizung, Betrieb von parallelen Lichtachsen, Keine Beeinflussung durch reflektierende Oberflächen; Arbeitsbereich: 200 ... 120.000 mm; Übertragungsfrequenz: F1; Nutzbarer Öffnungswinkel Sender: 1 °; Versorgungsspannung: 18 ... 30 V, DC; Schnittstelle: PROFIBUS DP, RS 485; Profibus DP, Übertragungsgeschwindigkeit: 0,0096 ... 1,5 Mbps; Anschluss: Klemme, M16; Abmessungen: 89,25 mm x 196,5 mm x 111,8 mm; Umgebungstemperatur Betrieb: -30 ... 50 °C; Schutzart: IP 653785,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Leuze Electronic 50036281 Leuze Optische Datenübertragung 1 St.Vormontiert auf: Montageplatte; Sonderausführung: Betrieb von parallelen Lichtachsen, Keine Beeinflussung durch reflektierende Oberflächen; Arbeitsbereich: 200 ... 200.000 mm; Übertragungsfrequenz: F2; Nutzbarer Öffnungswinkel Sender: 1 °; Versorgungsspannung: 18 ... 30 V, DC; Schnittstelle: PROFIBUS DP, RS 485; Profibus DP, Übertragungsgeschwindigkeit: 0,0096 ... 1,5 Mbps; Anschluss: Klemme, M16; Abmessungen: 89,25 mm x 196,5 mm x 111,8 mm; Umgebungstemperatur Betrieb: -5 ... 50 °C; Schutzart: IP 653715,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Leuze Electronic 50125767 Leuze Optische Datenübertragung 1 St.Vormontiert auf: Montageplatte; Sonderausführung: Betrieb von parallelen Lichtachsen, Keine Beeinflussung durch reflektierende Oberflächen; Arbeitsbereich: 200 ... 200.000 mm; Übertragungsfrequenz: F1; Nutzbarer Öffnungswinkel Sender: 1 °; Versorgungsspannung: 18 ... 30 V, DC; Schnittstelle: CANopen, DeviceNet; CANopen, Übertragungsgeschwindigkeit: 10 ... 1.000 kBit/s; DeviceNet, Übertragungsgeschwindigkeit: 125 ... 500 kBit/s; Anschluss: Rundstecker, M12; Abmessungen: 89,25 mm x 196,5 mm x 111,8 mm; Umgebungstemperatur Betrieb: -5 ... 50 °C; Schutzart: IP 657559,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Was sind die gängigsten Methoden zur Oberflächenbearbeitung von Metallwerkstücken?
Die gängigsten Methoden zur Oberflächenbearbeitung von Metallwerkstücken sind Schleifen, Polieren und Sandstrahlen. Beim Schleifen wird Material abgetragen, um eine glatte Oberfläche zu erzielen. Beim Polieren wird die Oberfläche auf Hochglanz gebracht, während beim Sandstrahlen mit Druckluft und Sandkörnern Verunreinigungen entfernt werden. **
-
Was sind die gängigsten Methoden zur Oberflächenveredelung von Metallwerkstücken?
Die gängigsten Methoden zur Oberflächenveredelung von Metallwerkstücken sind Galvanisieren, Pulverbeschichten und Eloxieren. Beim Galvanisieren wird eine dünnere Schicht Metall auf das Werkstück aufgetragen, beim Pulverbeschichten wird eine Pulverschicht elektrostatisch aufgetragen und beim Eloxieren wird eine Oxidschicht auf Aluminiumwerkstücken erzeugt. **
-
Was sind die gängigsten Techniken zum Feinschleifen von Metallwerkstücken?
Die gängigsten Techniken zum Feinschleifen von Metallwerkstücken sind das Planschleifen, das Rundschleifen und das Flachschleifen. Beim Planschleifen wird das Werkstück auf einer planen Fläche bearbeitet, beim Rundschleifen rotiert das Werkstück um eine Achse und beim Flachschleifen wird das Werkstück horizontal bearbeitet. **
-
Was sind die wichtigsten Techniken zur Feinbearbeitung von Metallwerkstücken?
Die wichtigsten Techniken zur Feinbearbeitung von Metallwerkstücken sind Schleifen, Polieren und Entgraten. Beim Schleifen werden Unebenheiten und Grate entfernt, beim Polieren wird die Oberfläche glänzend gemacht und beim Entgraten werden scharfe Kanten beseitigt. Diese Techniken verbessern die Ästhetik und Funktionalität der Metallwerkstücke. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.